Artykuł sponsorowany
Jak wykonać pomiar drgań maszyn w hali i zapisać wynik bez chaosu
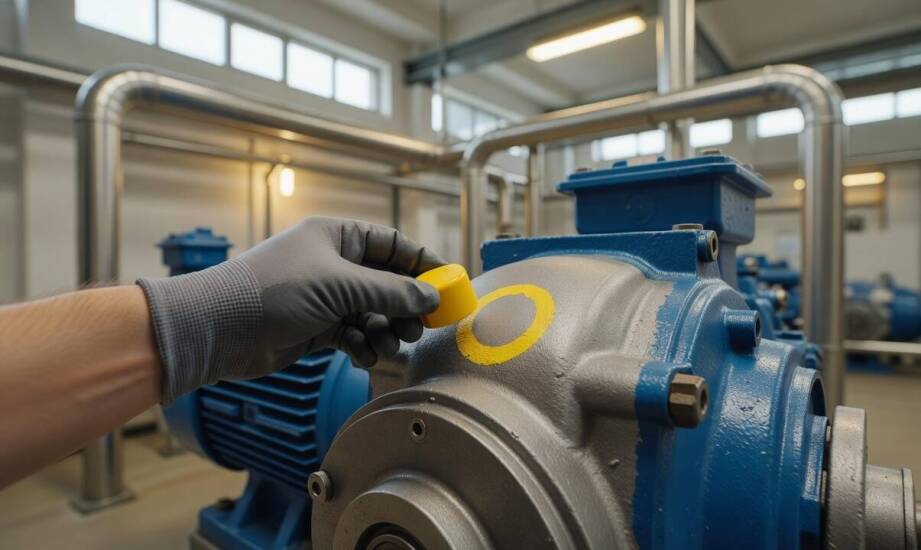
W hali produkcyjnej codzienny obchód z prostym urządzeniem pomiarowym pozwala szybko wychwycić niepokojące zmiany w pracy układów wirujących. Nagła awaria napędu głównego generuje ogromne koszty przestojów, dlatego regularna kontrola stanu dynamicznego weryfikuje podstawowe parametry maszyny. Pełny proces diagnostyczny wymaga jednak ścisłej kontroli warunków otoczenia oraz konsekwentnego podejścia do lokalizacji czujników. Hałas tła, wibracje przenoszone przez fundamenty z pobliskich agregatów czy zmienne obciążenie sprawiają, że przypadkowo zebrane dane prowadzą do błędnych wniosków. Aby skutecznie ocenić kondycję łożysk i wałów, inżynierowie utrzymania ruchu muszą odróżnić szybką weryfikację od ustrukturyzowanego procesu badawczego.
Przeczytaj również: Jak wybrać odpowiednią taśmę samoprzylepną do swoich potrzeb?
Jak przygotować maszynę i ustabilizować odczyt?
Przed przystąpieniem do jakichkolwiek prac diagnostycznych należy precyzyjnie ustalić aktualny stan pracy urządzenia. Maszyna może pracować na biegu jałowym, pod obciążeniem nominalnym lub znajdować się w stanie przejściowym podczas rozruchu. Czy badaniu podlega ciężki wentylator przemysłowy, wielostopniowa pompa czy przekładnia zębata, prędkość obrotowa wału stanowi podstawowy parametr odniesienia. Norma ISO 20816-1 określa wytyczne dla maszyn wirujących. Dokument ten jasno wskazuje, że podstawowym wymogiem poprawnej diagnostyki jest zachowanie identycznych warunków pracy przy kolejnych badaniach.
Przeczytaj również: Wykorzystanie gumy w różnych branżach
Identyfikacja zewnętrznych źródeł zakłóceń pozwala uniknąć powielania błędów. W gęsto zabudowanym parku maszynowym drgania z łatwością przenoszą się przez posadzkę lub wspólne ramy nośne. W takich przypadkach punkt pomiarowy wymaga uważnej selekcji. Czujnik powinien znajdować się możliwie najbliżej węzła łożyskowego, optymalnie na sztywnej obudowie. Zgodnie z dobrymi praktykami inżynierskimi, weryfikację parametrów dynamicznych wykonuje się w trzech prostopadłych osiach: poziomej, pionowej i osiowej.
Przeczytaj również: Jak znaleźć najlepszego tłumacza przysięgłego języka czeskiego?
Sposób montażu akcelerometru bezpośrednio wpływa na wiarygodność zebranych informacji. Przetwornik musi ściśle przylegać do gładkiej powierzchni, zamontowany za pomocą gwintu lub dedykowanego magnesu neodymowego. Luźne mocowanie, dociskanie sondy ręką z różną siłą lub przykładanie jej do pofałdowanej warstwy farby drastycznie zniekształca propagację wysokich częstotliwości. Stałe i wyraźnie zaznaczone punkty na korpusie umożliwiają zestawianie historycznych trendów bez ryzyka wprowadzania dodatkowego błędu.
Co zapisać w raporcie i jak reagować na wynik?
Wartość liczbowa widoczna na ekranie urządzenia to zaledwie połowa diagnostycznego sukcesu. Aby poprawnie zinterpretować kondycję układu, diagnoza wymaga szerszego kontekstu. Razem z odczytaną amplitudą drgań należy bezwzględnie zanotować:
- dokładną godzinę badania,
- obciążenie produkcyjne napędu,
- temperaturę otoczenia i obudowy,
- kierunek przyłożenia czujnika.
Wzrost temperatury obudowy często koreluje z wyższym poziomem wstrząsów, wskazując na postępującą degradację smaru. Brak tych metadanych sprawia, że przy kolejnym obchodzie anomalia staje się trudna do wyjaśnienia. Zmieniony parametr może być skutkiem naturalnego zużycia elementów tocznych albo zwiększonej wydajności linii w danym dniu.
Do rutynowych weryfikacji wykorzystuje się instrumenty ułatwiające błyskawiczny zapis parametrów. Skuteczny pomiar wibracji w warunkach przemysłowych opiera się na powtarzalnych procedurach utrzymania ruchu. Polski producent, firma MBJ Electronics, od 1992 roku projektuje aparaturę ułatwiającą takie zadania. Sprzęt dostarczany do zakładów produkcyjnych daje inżynierom proste w obsłudze narzędzia dostosowane do agresywnego środowiska przemysłowego. Przenośne analizatory pozwalają na sprawną ocenę kondycji łożysk bez konieczności rozłączania napędów.
Podczas trudniejszych przypadków służby mechaniczne sięgają po analizę widmową FFT, która rozkłada zebrany sygnał na poszczególne częstotliwości. Metoda ta pozwala bardzo precyzyjnie przypisać anomalię do konkretnego problemu. Rozdzielenie pasm częstotliwości wyraźnie pokazuje, czy maszyna cierpi na niewyważenie wirnika, uszkodzenie bieżni łożyska, czy postępujący luz mechaniczny. Zastosowanie odpowiednich algorytmów analitycznych przekształca surowy zapis w gotową odpowiedź o stanie technicznym układu.
Pojedynczy odczyt wystarcza do podjęcia bieżącej decyzji operacyjnej, gdy zarejestrowana wartość mieści się w bezpiecznym zakresie. Norma ISO 20816-3 dzieli stan maszyn na konkretne strefy. Jeśli wynik wpada do strefy A, oznaczającej sprzęt nowy, lub strefy B, dopuszczającej pracę ciągłą, urządzenie funkcjonuje prawidłowo. Sygnał ostrzegawczy pojawia się w momencie zbliżania się wykresu do granicy strefy C. Wskazuje ona na ograniczony czas bezpiecznej eksploatacji do najbliższego postoju remontowego. W takiej sytuacji standardową procedurą jest powtórzenie badania przy zmienionym obciążeniu lub po zdefiniowanym okresie pracy, co wyklucza wpływ chwilowych przeciążeń procesowych.
Kontekst warunkuje poprawną diagnozę maszyny
Samo gromadzenie surowych danych wibracyjnych nie zapobiega awariom parku maszynowego. Informacja o rosnącej amplitudzie przynosi realną korzyść produkcyjną dopiero wtedy, gdy diagnoście udaje się ją zestawić z historycznym zachowaniem układu. Skuteczna analiza drgań wymaga wyznaczenia trwałych punktów mocowania czujnika, konsekwentnego zapisywania parametrów procesu oraz gotowości do powtórzenia odczytów. Wdrożenie tych kilku twardych zasad mocno porządkuje procedury obchodowe. Dzięki temu działy mechaniczne mogą harmonogramować przestoje z wyprzedzeniem, zyskując kontrolę nad zużyciem elementów wirujących i minimalizując ryzyko kosztownych zatrzymań linii.
Kategorie artykułów
Polecane artykuły

Przegląd najnowszych technologii stosowanych przez agencje ochrony w Piasecznie
Biuro rachunkowe – kluczowe obszary działalności i najczęstsze pytania
Czy awaryjne otwieranie drzwi może być przeprowadzone bezinwazyjnie?
